AISI 4140 Tempaan Berongga: Spesifikasi Bahan untuk Aplikasi Perindustrian
AISI 4140 Tempaan Berongga: Spesifikasi Bahan untuk Aplikasi Perindustrian
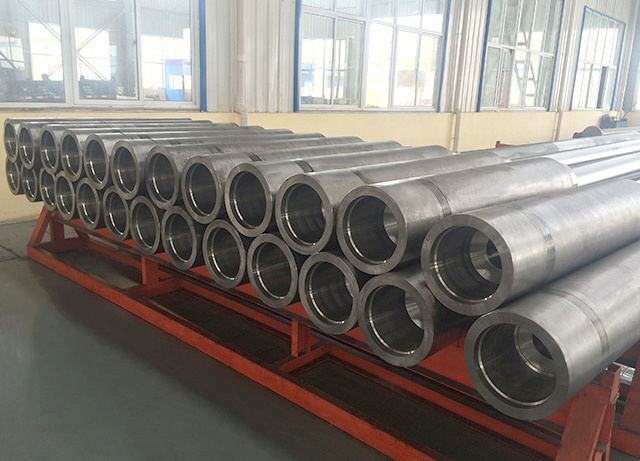
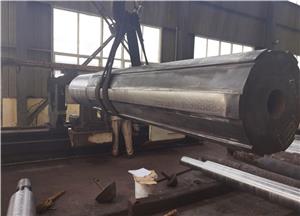
Tempaan berongga mempunyai keperluan pembuatan yang tidak diperlukan oleh bar pepejal: lubang dalaman sama pentingnya dengan profil luar. Ketebalan dinding, dimensi lubang dan hubungan antara permukaan dalam dan luar, semuanya perlu dipertimbangkan apabila komponen dimesin hingga ke saiz akhirnya.
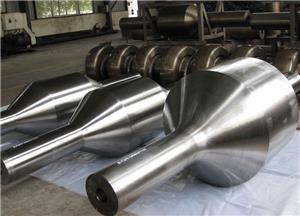
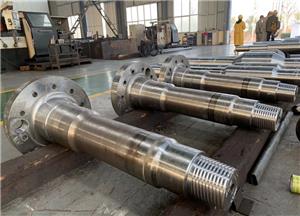
Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) menawarkan tempaan berongga untuk aplikasi perindustrian, dengan AISI 4140 disenaraikan antara pilihan bahan yang tersedia. Gred ini biasanya ditentukan untuk komponen yang memerlukan gabungan kekuatan dan ketahanan, walaupun sifat bahagian siap bergantung pada laluan pemprosesan dan keadaan penghantarannya.
Komposisi kimia yang dibekalkan untuk tiub berongga HHF merangkumi 0.38–0.44% karbon, 0.80–1.10% kromium dan 0.15–0.25% molibdenum. Mangan dinyatakan pada 0.75–1.00%, manakala silikon adalah antara 0.15% hingga 0.35%. Had yang disenaraikan juga meliputi fosforus di bawah 0.020%, sulfur di bawah 0.030% dan hidrogen di bawah 2 ppm. Unsur lain, termasuk nikel, kuprum dan aluminium, dikawal dalam julat yang dinyatakan dalam spesifikasi produk.
Bagi pembeli, angka-angka ini menentukan keserasian yang perlu disemak terhadap keperluan bahan yang dipersetujui. Angka-angka ini tidak menentukan sama ada penempaan berongga sesuai untuk mesin tertentu. Dimensi, ketebalan dinding, keadaan rawatan haba dan sifat mekanikal yang diperlukan oleh aplikasi tersebut, semuanya perlu dipertimbangkan bersama.
Data mekanikal HHF yang diterbitkan menyatakan kekuatan tegangan minimum 1,080 MPa dan kekuatan alah minimum 930 MPa. Pemanjangan minimum yang disenaraikan ialah 12%, pengurangan luas ialah 45%, dan tenaga impak Charpy ialah 63 J. Kekerasan dinyatakan tidak lebih daripada 229 HB.
Nilai-nilai ini memberi pasukan kejuruteraan asas untuk menyemak bahan yang dicadangkan, tetapi keadaan penghantaran harus disahkan sebelum digunakan untuk tujuan reka bentuk atau penerimaan. Sekiranya sesuatu projek memerlukan kaedah ujian, orientasi spesimen atau piawaian pemeriksaan tertentu, butiran tersebut harus dimasukkan dalam perjanjian teknikal dan bukannya dibiarkan tersirat.
Bahagian berongga memperkenalkan satu lagi pertimbangan semasa pengeluaran. Diameter lubang dan ketebalan dinding yang diperlukan mesti dikekalkan di samping dimensi luar, dan elaun pemesinan yang mencukupi mesti ditetapkan untuk komponen siap. Bergantung pada lukisan, pemeriksaan mungkin juga perlu menangani keadaan permukaan dalaman, ketekalan dimensi dan sifat bahan yang ditentukan.
Operasi pembuatan HHF merangkumi penempaan, rawatan haba, pemesinan, peralatan petroleum dan peleburan semula elektrosanga. Syarikat ini juga menyelenggara makmal ujian fizikal dan kimia serta kemudahan penyelidikan teknikal. Sumber pengeluaran dan pengujian ini menyokong kerja yang lebih luas dalam penempaan ketepatan besar.
Bagi pelanggan yang mendapatkan tempaan berongga AISI 4140, perbincangan pertama harus menetapkan lukisan, diameter luar, diameter lubang, panjang keseluruhan, ketebalan dinding yang diperlukan dan keadaan penghantaran bahan. Keperluan sifat mekanikal, had hidrogen dan dokumentasi pemeriksaan kemudiannya harus disahkan terhadap spesifikasi yang sama.
Persetujuan yang jelas mengenai perkara ini memberikan pembeli dan pengilang asas yang jelas untuk pemilihan bahan, pemesinan dan penerimaan akhir. Bagi komponen berongga, dimensi dalaman bukanlah butiran sekunder; ia adalah sebahagian daripada spesifikasi produk sejak awal lagi.